气雾罐制造工艺:从马口铁印刷到成品
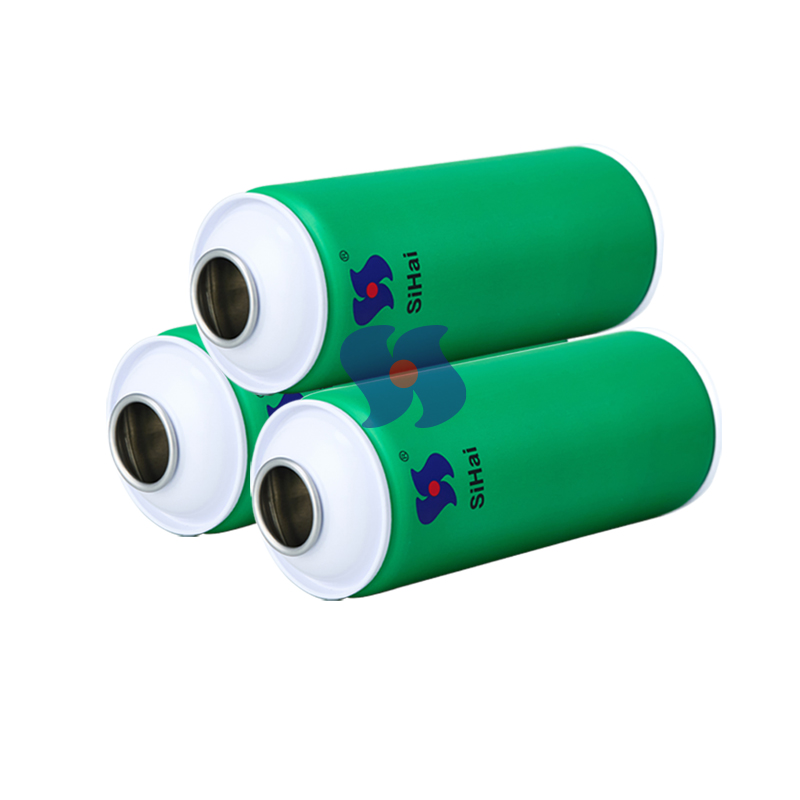
本文介绍从马口铁印刷到成品的气雾罐制造流程。每个阶段都能保障质量、安全性和品牌可靠性。 SiHaiPack 遵循这一流程,持续交付高质量、品质稳定的气雾罐。以下步骤将带您了解生产过程。 要点总结马口铁可防止罐体腐蚀,并为承受压力提供强度。胶印可将您的品牌设计印刷在罐体上,呈现鲜明色彩和精细细节。热水浴和压力检查等质量测试可确保每个罐体安全且无泄漏。 马口铁材料与罐体规格马口铁是气雾罐的首选材料,因为它兼具耐腐蚀性和优异的成型性。镀锡层可保护基材钢免受化学侵蚀,而钢芯则提供承受内部压力所需的结构强度。这种平衡使马口铁非常适合 气雾罐制造流程,因为耐用性和可加工性都十分重要。 马口铁牌号与表面处理材料检验在生产前开始。SiHaiPack 会检查马口铁的尺寸、硬度和外观,确保每张板材都符合规格。硬度采用 Rockwell HR30T 测量;T-5、T-6、DR-9 和 DR-10 等较硬的回火等级可为易开盖和罐身提供更高的刚度。根据 ASTM A623 和 EN 10202 测试涂层附着力,以确认防腐性能和涂层表现。 机械性能规格 / 典型值相关回火等级 / 标准屈服强度中等至高;DR 级通常 >500 MPaT3–T5(SR);DR8–DR10(DR)延伸率软回火等级较高(T-1/T-2 ≥30%)T-1、T-2(SR)硬度采用 Rockwell HR30T 测量ASTM A623;EN 10202 气雾罐常用的回火等级包括 T2.5、T3、T4、DR8 和 DR9。表面处理从亮面(Ra < 0.35 µm)到石纹面(Ra 0.35–0.60 µm)不等。双重减薄马口铁通常采用石纹面处理,因此划痕不太明显。 罐体尺寸与涂层规格SiHaiPack 会在生产开始前确定罐体规格。根据客户的产品要求确认直径、高度和涂层类型。环氧酚醛等内涂层可抵抗酸性或水性配方引起的腐蚀,而外部聚酰胺-酰亚胺涂层则可增强耐久性,抵御湿气和化学物质侵蚀。罐身厚度通常为 0.18–0.28 mm,每面镀锡量为 2.8/2.8 至 5.6/5.6 g/m²。顶盖和底盖采用相近的厚度范围。这些规格确保成品罐在灌装、储存和消费者使用过程中都能可靠运行。 气雾罐制造流程:印刷阶段设计稿打样流程印刷阶段从设计稿打样开始。这一步可确保设计符合客户期望,再进行大批量生产。SiHaiPack 会检查设计稿的色彩准确性、套印精度以及是否符合罐体尺寸要求。团队会确认文字和图形位于罐身的可印刷区域内,并核实条形码和法规标签符合行业标准。颜色匹配紧随设计审核流程进行。团队会将数字文件与 Pantone 色卡进行比对,并调整油墨配方以精准匹配品牌色彩。这一流程可防止色差损害品牌形象。设计最终确定后,团队会制作数字样稿。最终数字样稿会发送给客户审批并签字确认。这一步需要 2-3 个工作日。这一审批流程可在印刷开始前消除错误。对于定制胶印订单,从打样到生产及固化周期,整个流程通常需要 4-6 周。气雾罐制造流程依赖这一细致的打样过程,以避免代价高昂的重印。此阶段发现一个错误,就能节省数千美元的材料浪费。 马口铁胶印胶印是大批量气雾罐装饰的标准方法。印刷机将图像从印版转移到橡皮布滚筒上,再由橡皮布将图像以精准套印的方式印到马口铁板材上。这种间接转印方法非常适合刚性金属表面。马口铁印刷流程使用专为金属基材配制的油墨。这些油墨可与镀锡层结合,并能承受后续成型操作。印刷机按顺序逐色印刷。各色之间的套印必须保持在严格的公差范围内,以维持图像清晰度。胶印为气雾罐带来多项优势。它能在数千张板材上印刷清晰且一致的图像。该流程一次通过印刷机即可支持多达六色或八色印刷。这种能力可实现带有渐变、阴影和精细文字的复杂品牌设计。印刷速度也能满足大批量生产需求。SiHaiPack 在气雾罐生产工厂内运营现代化胶印生产线。工厂将品牌设计和技术标签直接印刷到生产线上的产品上。印刷阶段还包括保护性涂层。这些涂层有两个作用:提升品牌外观,并增强外表面的耐腐蚀性。透明罩光油可保护印刷图案,防止其在搬运和运输过程中被刮伤。印刷后,油墨会经过固化处理。热量或紫外光可使油墨干燥并与马口铁表面结合。这一步可确保设计在后续成型、灌装和消费者使用过程中保持完整。固化后的油墨耐摩擦、耐刮擦并耐化学物质侵蚀。设计稿打样与胶印相结合,形成可靠的装饰流程。每个罐体都具有同样的高质量印刷效果。印刷阶段是气雾罐制造流程中的关键步骤。每张印刷板材接下来都会进入成型和涂层阶段。印刷质量会直接影响产品在零售终端的消费者观感。 罐体成型与涂层两片罐与三片罐工艺气雾罐主要通过两种方法生产。两片罐拉深-变薄工艺从平整的马口铁圆片开始。压力机将圆片拉深成杯状,然后通过变薄工序减薄罐壁并延长罐体高度。这种方法形成带一体式底部的无缝罐身。两片罐设计无需焊接缝,因此可减少泄漏路径并提高耐压性。三片罐工艺由三个独立部件组成:圆柱形罐身、顶部穹盖和底板。制造商将马口铁板材裁切成坯料,卷制成圆筒后焊接侧缝。这种方法可灵活适应不同的罐体尺寸,并且在 气雾罐生产工厂 中较为常见。两种方法都需要精确控制,因为罐体必须安全承受加压内容物。 焊接、缩颈与翻边在三片罐生产线上,焊接后的罐身会经过多个成型步骤。顶盖和底盖分别由马口铁卷材冲压成型。顶部部件会形成阀杯开口,而底部则成型为能够增强耐压性的穹形。随后,罐身圆筒进行缩颈,即缩小两端的直径,以便安装端部部件。接着进行翻边,形成向外的小凸缘,在卷封过程中将端部锁定到位。焊接质量至关重要。根据某罐身生产线制造商提供的信息,三片罐制造中使用的自动罐身焊机可将不良率控制在每 1,000 个少于 3 个。这相当于低于 0.3% 的缺陷率,是工艺可靠性的有力指标。焊接后,会对焊缝进行涂层处理,以防止接缝处腐蚀。内外表面都会施加保护性涂层。环氧酚醛等内涂层可保护金属免受产品配方侵蚀。外部涂层为 马口铁印刷流程 提供基础,并增加抵御湿气的屏障。每层涂层都在受控温度下固化,以确保良好的附着力和覆盖效果。这些涂层可延长罐体寿命,并在整个 气雾罐制造流程. 中保持产品完整性。压力与泄漏测试成品气雾罐必须能够承受内部压力而不泄漏或变形。热水浴测试是检测泄漏的标准方法。罐体会通过加热水浴,温度和持续时间足以使内部压力达到 55 °C(131 °F)时的压力。如果液相在 50 °C(122 °F)时不超过容器容量的 95%,则目标压力降为 50 °C(122 °F)时的压力。任何泄漏或永久变形都会导致产品被判定为不合格。条件水浴温度持续时间要求附加测试标准气雾容器足以达到 55 °C(131 °F)时的内部压力;如果液相在 50 °C(122 °F)时 ≤ 容量的 95%,则达到 50 °C(122 °F)时的内部压力时间足够长,以达到规定的内部压力无泄漏或永久变形热敏感内容物或会软化的塑料容器20 °C(68 °F)至 30 °C(86 °F)足以满足测试目标每 2,000 个容器中抽取 1 个在更高温度下测试腐蚀与涂层检查腐蚀测试可验证内外涂层能否抵抗产品配方和环境暴露。检验人员会检查罐身、焊缝和端部涂层的附着力、覆盖范围及连续性。这些检查可确认在气雾罐制造流程中施加的保护层保持完好。SiHaiPack 在生产线上设置多个质量控制检查点。材料检验会在任何成型操作开始前检查马口铁的尺寸、硬度和外观。过程检查会监控焊接质量、缩颈尺寸和涂层厚度。最终检验会确认每个成品罐在出货前均符合压力、泄漏和耐腐蚀标准。 灌装、包装与交付灌装与阀门卷封罐体通过稳定性测试后开始灌装。生产线将产品浓缩液定量注入每个罐体,然后将阀杯卷封到罐体开口上。卷封头将阀杯压紧在罐口凸缘上,形成气密密封。该密封必须能够在不泄漏的情况下承受推进剂充装压力。生产速度取决于灌装线配置。旋转式气雾灌装机通过连续圆周运动输送容器,而不是反复启停,因此速度可达到每分钟约 300 至 600 个罐体。传统直线式系统通常每分钟可处理 80 至 150 个罐体。机器类型产能(罐/分钟)手动2–5半自动10–30标准自动生产线40–60全自动 BOV 生产线25–53定制高速生产线最高 200最终检验与包装最终检验会确认每个灌装后的罐体均符合重量和外观标准。成品罐会通过最终检重站,确认总灌装重量——产品加推进剂——处于规定范围内。超出可接受重量范围的产品会被自动分流。外观检验可发现执行器错位、外盖安装问题,以及初次罐体检验遗漏的表面缺陷。抽样方案遵循公认的验收标准。ANSI/ASQ Z1.4(ISO 2859-1)规定了最终检验的 AQL 抽样方案。对于 5,000 个单位的批次,典型样本量为 200 个。ISO 2859-1 被作为气雾罐制造中验收抽样的标准,适用于最终检验。气雾罐制造流程的最后一步,是将成品罐包装起来进行配送。SiHaiPack 交付经过全面测试、可直接投入生产的气雾罐,可直接进入灌装或发运环节。 整个 气雾罐制造流程——从马口铁印刷到最终包装——共同打造可靠的成品。持续一致的质量控制可确保安全性和性能。SiHaiPack 交付经过全面测试、可直接投入生产的气雾罐。选择重视精度和质量的制造商合作,以实现持久可靠的成果。 常见问题两片气雾罐和三片气雾罐有什么区别?两片罐工艺形成带一体式底部的无缝罐身。三片罐工艺则将独立的罐身、顶部穹盖和底板焊接在一起。胶印如何将设计印刷到马口铁上?胶印将图像从印版转移到橡皮布上,然后由橡皮布将设计压印到马口铁板材上。哪些测试可以确认气雾罐的安全性?罐体需要进行热水浴泄漏测试和压力检查。耐腐蚀性和涂层附着力测试则用于验证其防护性能和耐久性。
阅读更多



 en
 ru
 es
 pt
 zh-CN